


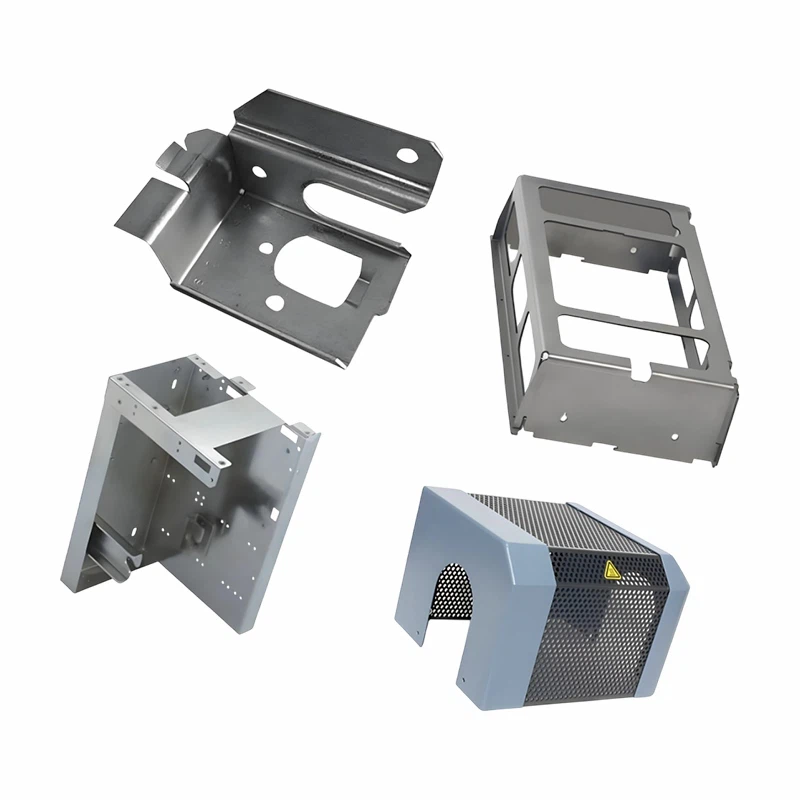
Les supports en tôle personnalisés intégrés aux fixations auto-sertisantes PEM fournissent des points de montage filetés permanents et à haute résistance pour les cadres d'équipement, les boîtiers électriques, les panneaux de commande et les assemblages mécaniques. Chaque composant est fabriqué strictement selon vos dessins techniques, intégrant les dimensions spécifiées, l'emplacement des trous, la géométrie des plis, les séries de fixations et les finitions de surface dans un flux de fabrication unique.
La consolidation de la découpe laser, du poinçonnage CNC, du formage des presses plieuses et de l'installation du matériel élimine l'approvisionnement en composants secondaires et garantit des interfaces mécaniques cohérentes sur toute votre ligne de production. Soumettez votre dessin 2D ou votre modèle CAO 3D pour un examen DFM immédiat et un devis commercial.
Spécifications du produit
|
Paramètre/caractéristique |
Spécifications techniques Gamme / Options |
|
Processus de fabrication primaire |
Découpe laser, poinçonnage CNC, formage de presse plieuse multi-axes, installation par enfoncement du matériel |
|
Qualités de matériaux standard |
Acier au carbone (laminé à froid, laminé à chaud, galvanisé), acier inoxydable (séries 304, 316), aluminium (séries 5052, 6061) |
|
Épaisseur typique de la feuille |
Gamme déterminée par la série de fixations et la capacité de la presse ; généralement 0,8 mm à 6,0 mm selon la qualité du matériau |
|
Série de fixations filetées |
Filetages métriques (M3 à M10) et filetages unifiés en pouces (#4-40 à 3/8-16) selon les spécifications du fabricant |
|
Tolérances dimensionnelles |
Fabriqué conformément aux normes commerciales de fabrication de tôle ou aux tolérances de dessin spécifiques |
|
Options de traitement de surface |
Revêtement en poudre, peinture liquide, revêtement par conversion chimique, zingage, anodisation (avec options de masquage de filetage) |
|
Normes d'inspection et de qualité |
Vérification dimensionnelle, jaugeage des bouchons filetés go/no-go, inspection visuelle et documentation FAIR personnalisée sur demande |
Matériaux et finitions de surface
La sélection des matériaux équilibre la rigidité structurelle, l'environnement d'exploitation, les contraintes de poids et la compatibilité mécanique avec le matériel d'auto-serrage spécifié.
Acier au carbone :Offre une rigidité structurelle et une capacité de charge élevées pour le montage d'équipements généraux. Compatible avec les revêtements de conversion protecteurs et les finitions en poudre.
Acier inoxydable:Sélectionné pour sa résistance à la corrosion dans des environnements d’exploitation exigeants. La sélection du matériau de fixation doit correspondre précisément à la qualité de l’alliage inoxydable et à la dureté de la tôle.
Aluminium:Utilisé pour les assemblages légers et les boîtiers électroniques. L’état de l’alliage et l’épaisseur de la tôle doivent satisfaire aux exigences de déplacement du fabricant de fixations.
Options de traitement de surface :Les finitions comprennent le revêtement en poudre, la peinture liquide, le revêtement par conversion chimique et le placage. Pour les composants revêtus, les dessins techniques doivent indiquer explicitement si les filetages internes nécessitent un masquage ou un taraudage/gagnage après finition.
Applications industrielles typiques
Boîtiers électriques et panneaux de commande :Supports de montage internes supportant les unités de distribution d'énergie, les rails DIN et les sous-panneaux avec accès de fixation côté aveugle.
Automatisation industrielle :Interfaces de montage structurel pour capteurs optiques, actionneurs pneumatiques et boîtiers de contrôleur.
Châssis de machines et d'équipements :Supports en acier formé joignant les sous-ensembles et fournissant des emplacements de vis reproductibles pour les couvercles d'accès amovibles.
Instruments électroniques :Supports internes compacts supportant les assemblages de cartes de circuits imprimés (PCB) et les compartiments de châssis blindés.
Flux de travail de fabrication
Examen de l'ingénierie et du DFM :Évaluation de dessins 2D et de modèles 3D pour l'épaisseur de la tôle, les rayons de courbure, les modèles de trous, l'empilement des tolérances et la compatibilité des fixations.
Découpe de tôle de précision :Découpe laser ou poinçonnage CNC optimisés pour la qualité des bords, la précision de la position des trous et l'utilisation des matériaux.
Formation de presse plieuse CNC :Cintrage à l'air effectué sur des presses plieuses CNC multi-axes pour obtenir un contrôle d'angle et des dimensions linéaires reproductibles.
Installation par pression du matériel :Installation de fixations PEM dans des trous poinçonnés ou percés au laser à l'aide d'un outillage dédié et d'une force contrôlée.
Finitions et opérations secondaires :Ébavurage, grainage ou application de revêtements de surface, avec un séquencement de processus prévu pour protéger les filetages des projections excessives.
Inspection de qualité et emballage :Contrôles dimensionnels, jaugeage des filetages et inspection visuelle effectués conformément aux plans d'échantillonnage convenus.
Points de vérification de la qualité
Les supports nécessitant des fixations intégrées sont soumis à un contrôle dimensionnel et mécanique strict pour éviter les goulots d'étranglement lors de l'assemblage :
- Dimensions linéaires globales, angles de forme et planéité du plan de montage.
- Distances centre à centre des trous, diamètres des trous et dégagements des bords.
- Engagement du filetage, vérification du diamètre primitif à l'aide de jauges à bouchon go/no-go et propreté du filetage.
- La perpendiculaire de la fixation, son assise affleurante contre la surface de la tôle et l'absence de distorsion visible.
- Épaisseur du revêtement et intégrité du masquage sur les éléments filetés.
Si la vérification des performances de poussée ou de couple est requise par votre plan qualité, des critères de test doivent être établis avant la production pilote.
Foire aux questions


